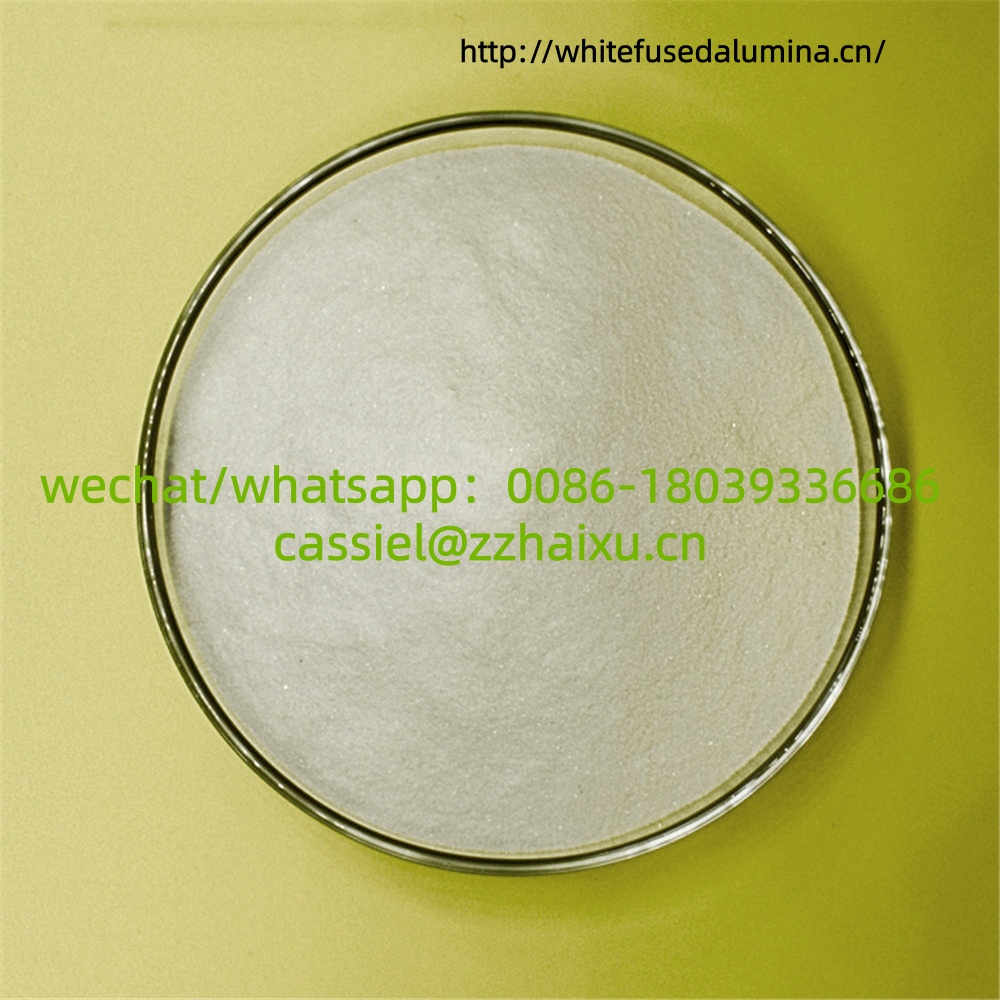
Für die Glasstrahlkabine wird weißes, geschmolzenes Aluminiumoxid-Strahlmittel zur Entfernung von Beschichtungsschichten, zum Aufrauen der Glasoberfläche, zur Vorbehandlung des Untergrunds vor der Beschichtung sowie zur Nachbearbeitung und Entfernung fehlerhafter Beschichtungen eingesetzt. Kernanforderungen: keine Eisenverunreinigungen, keine Restverfärbungen, Recyclingfähigkeit und kontrollierbare Staubentwicklung. Eisenverunreinigungen müssen vermieden werden, da sie in nachfolgenden Beschichtungsprozessen zu punktförmigen und regenbogenartigen Defekten führen.
Grobkörniges, hochreines, weißes Schmelzaluminiumoxid eignet sich für die professionelle Entfernung dicker Beschichtungen, Farbschichten und Oxidschichten auf dickem Glas. Die Körnungen 80#, 100#, 120# und 150# sind für die regelmäßige Nachbearbeitung von Low-E- und ITO-Beschichtungen geeignet.
| FEPA Grit | Anwendbares Verfahren | Empfohlener Strahldruck | Anmerkungen und Risikohinweise |
|---|---|---|---|
| F24 | Gründliches Entfernen alter, dicker Beschichtungen auf dickem, gehärtetem Altglas | 0,25–0,32 MPa | Grobe Partikel verursachen leicht tiefe Kratzer und Absplitterungen. Nicht geeignet für qualifizierte LOW‐E / ITO-Werkstücke. |
| F80 | Nachbearbeitung und Entfernung hartnäckiger LOW-E- und ITO-Beschichtungen; das am weitesten verbreitete Standard-Schleifmittel in Fabriken | 0,35–0,42 MPa | Bietet ein ausgewogenes Verhältnis zwischen Beschichtungsentfernungseffizienz und Glasoberflächenqualität und ist somit ideal für Nachbearbeitungslinien in der Massenproduktion. |
| F100 | Entfernung von Low-E-/ITO-Beschichtungen; ausgewogene Abtragsleistung und feine, matte Oberfläche; bevorzugt für die Nachbearbeitung von Dünnglas | 0,33–0,40 MPa | Geringeres Kratzrisiko als F80; weit verbreitet in den meisten inländischen Beschichtungsstrahlkabinen. |
| F120 | Voraufrauen des Substrats vor der Beschichtung zur Verbesserung der Haftung der nachfolgenden Beschichtung; Nachbearbeitung leicht fehlerhafter Beschichtungen | 0,32–0,38 MPa | Gleichmäßige und feine matte Oberfläche ohne tiefe Rillen; erste Wahl für die Vorbehandlung qualifizierter Produkte. |
| F150 | Vorbehandlung für Dünnglassubstrate und hochwertige Beschichtungssubstrate; schonendes, mattes Aufrauen mit minimaler Substratbeschädigung. | 0,30–0,36 MPa | Geringe Schneidleistung; kann intakte alte Beschichtungen nicht entfernen, nicht geeignet für großflächige Beschichtungsentfernungsarbeiten. |
Wichtige Punkte für die Auswahl von weißem Schmelztonerde
- Für die Nachbearbeitung defekter Werkstücke (LOW‑E / ITO-Beschichtungen): Priorität haben F80 und F100 .
- Zur Aufrauung des Substrats vor der Beschichtung, um die Haftung der Beschichtung zu verbessern: F120 und F150 priorisieren .
- Verwenden Sie F24 nicht für dünnes Glas. Je gröber das Strahlmittel, desto niedriger muss der Strahldruck eingestellt werden.
Wichtige Hinweise für Strahlkabinen in Beschichtungsanlagen
- Magnetisch getrenntes, eisenfreies weißes Schmelzkorund ist zwingend erforderlich. Herkömmliches weißes Schmelzkorund enthält Eisenverunreinigungen, die zu Nadellöchern und Regenbogenmusterdefekten auf beschichtetem Glas führen.
- Das Rückgewinnungssystem der Strahlkabine muss mit einem Luftwasch-Klassierer und einem Magnetabscheider ausgestattet sein, um das gebrochene Feinpulver zeitnah abzuführen. Zu viel Feinpulver führt zu trüben Glasoberflächen und verringerter Beschichtungsausbeute.
- Die Druckluft muss frei von Wasser und Öl sein. Der Feuchtigkeitsgehalt des Schleifmittels muss unter 1 % liegen.